W tym tekście rozwijamy dobór mikronażu zapowiedziany w przewodniku po doborze folii stretch: skąd biorą się trzy popularne przedziały grubości, kiedy „cieńsza folia” naprawdę znaczy „słabsza”, i jak sprawdzić, czy dobrana grubość rzeczywiście trzyma ładunek – zamiast zgadywać.
Od czego zależy grubość folii – trzy czynniki
O grubości decydują ładunek, sposób owijania i klasa folii – w tej kolejności, bo każdy kolejny czynnik zmienia to, ile realnie da Ci poprzedni.
- Masa i geometria ładunku – jednorodny, lekki towar ułożony w regularne kolumny kartonów potrzebuje mniej niż ładunek nieregularny, z ostrymi krawędziami albo skłonny do przemieszczania się (np. elementy stalowe, materiały budowlane).
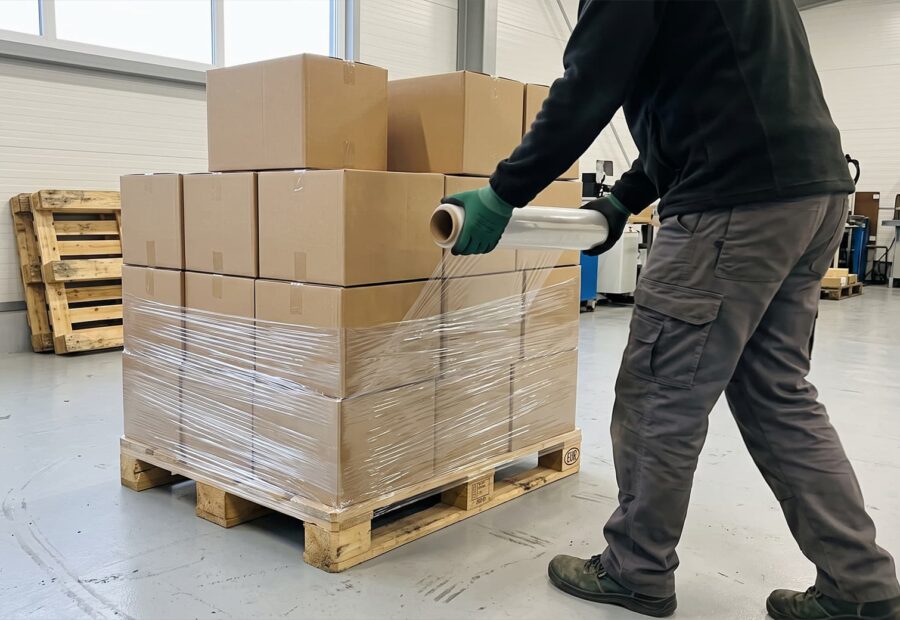
- Sposób owijania – aplikator ręczny fizycznie rozciągnie folię najwyżej do około 100–150%, więc mniej ma jak „nadrobić” grubość rozciągnięciem. Owijarka z głowicą pre-stretch potrafi więcej, ale tylko wtedy, gdy ma do tego odpowiedni napęd – piszemy o tym w artykule o wyborze między folią ręczną a maszynową.
- Klasa folii – zwykła folia i folia wysokiej klasy, wielowarstwowa, z usztywnieniami krzyżowymi (tzw. power) zachowują się przy tej samej grubości zupełnie inaczej. Grubszy numer na etykiecie to nie zawsze mocniejsze opakowanie.
Trzy przedziały grubości – tabela orientacyjna
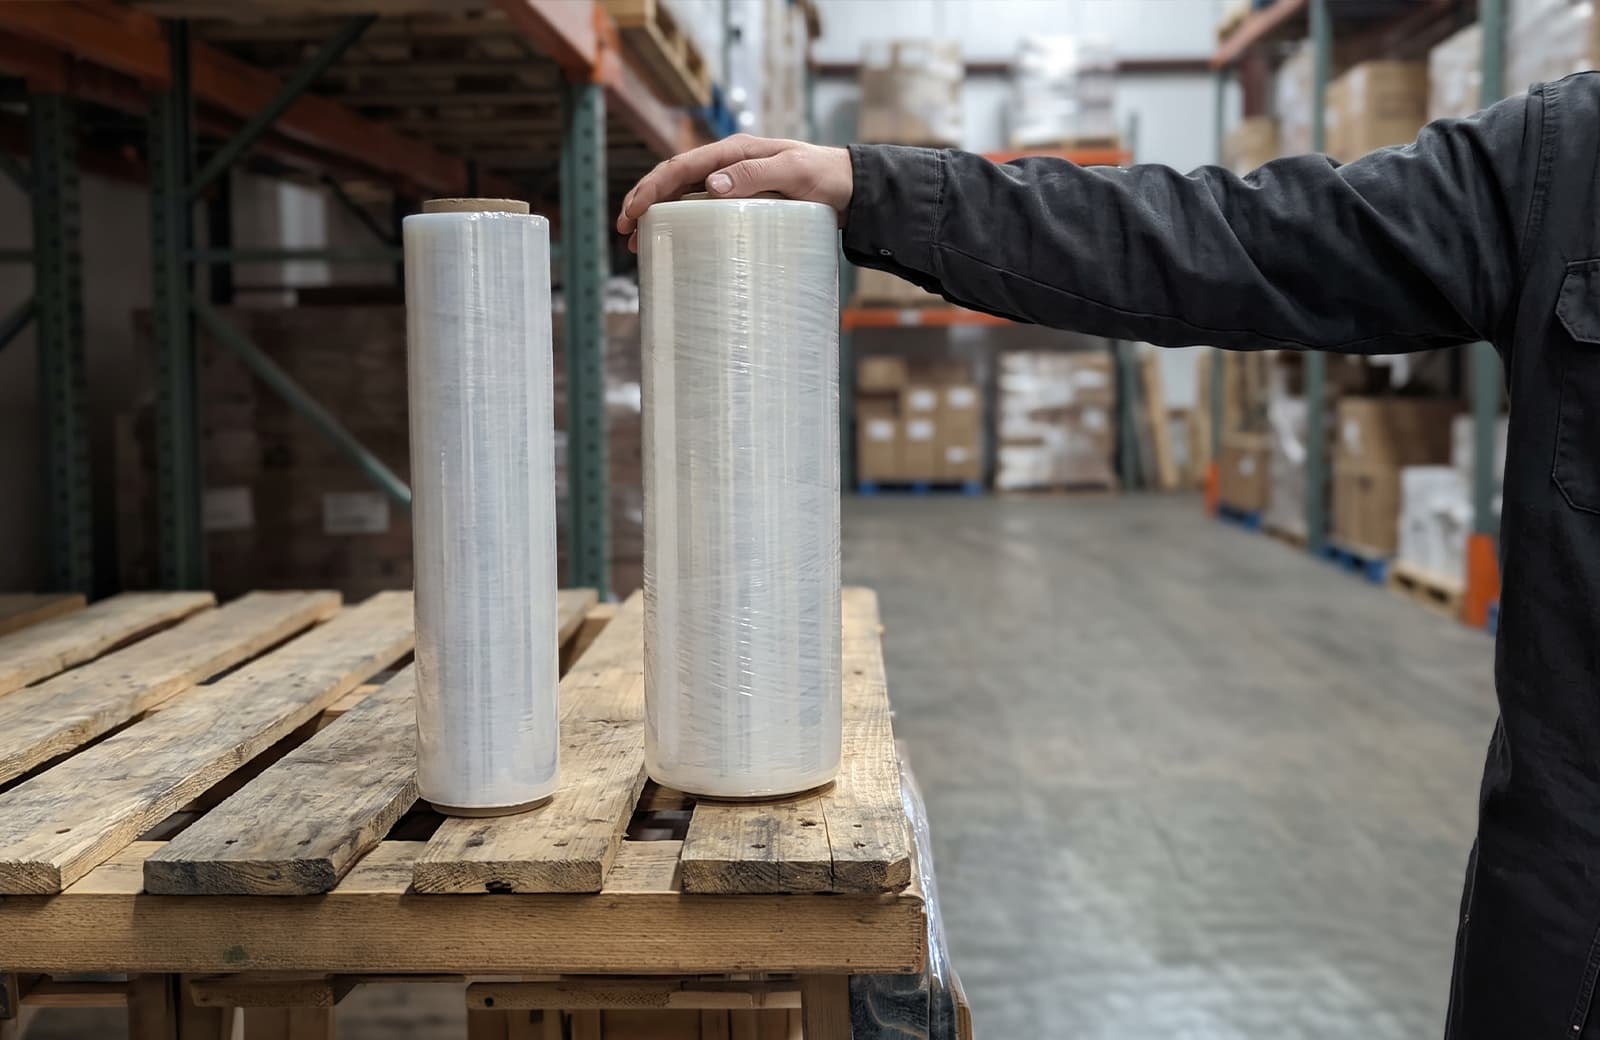
Rynek trzyma się trzech szerokich przedziałów grubości, każdy przypisany do innego typu ładunku. To wartości orientacyjne i rynkowo utrwalone, nie sztywna norma inżynierska – ostateczny dobór zawsze zależy od konkretnego towaru i sposobu owijania.
| Grubość (orientacyjnie) | Typ ładunku | Uwaga |
|---|---|---|
| ~12–15 µm | lekki, jednorodny, regularne stosy kartonów | wysoka rozciągliwość, ale łatwiej ją przebić |
| ~17–23 µm | typowa europaleta, 500–1000 kg | rynkowy standard – najczęstszy wybór |
| powyżej ~23 µm | ładunek nieregularny, ostre krawędzie, skłonny do przesuwania się | wymagany, gdy grozi przebicie i „rozejście się” pęknięcia |
W segmencie maszynowym widać dziś trend odwrotny – przy nowoczesnych, wielowarstwowych foliach wysokiej klasy schodzi się nawet do 15–17 µm, bo to nie sam mikronaż, a jego połączenie z pre-stretchem daje siłę docisku. Dobierzemy konkretną grubość do Twojego ładunku i maszyny – opisz nam sytuację.
Mit: „cieńsza folia = ta sama ochrona”
To twierdzenie jest fałszywe przy owijaniu ręcznym – prawdziwe bywa wyłącznie przy folii wysokiej klasy zastosowanej na sprawnej owijarce z pre-stretchem. Mechanizm jest prosty: zmniejszenie grubości oznacza mniej materiału otaczającego ładunek, czyli mniejszą fizyczną siłę stabilizującą – chyba że zrekompensujesz to więcej oplotami albo folią strukturalnie wzmacnianą, z usztywnieniami krzyżowymi. Przy zwykłym ręcznym owijaniu zejście np. z 23 µm na 15 µm bez żadnej z tych rekompensat kończy się wyraźnie słabszym opasaniem ładunku i przedarciami na krawędziach kartonów.
To częsty argument sprzedażowy „nowocześniejsza folia, więc może być cieńsza” – i bez doprecyzowania klasy folii oraz maszyny jest po prostu nieprawdziwy. Jeśli ktoś proponuje Ci cieńszą folię przy tej samej ochronie, zapytaj, na jakiej maszynie i jakiej klasy materiał ma to zapewnić.
Deklarowana rozciągliwość a to, co realnie osiągniesz
Rozciągliwość 300% czy 400% z katalogu to punkt tuż przed zerwaniem folii (tzw. ultimate tensile strength), a nie wartość roboczą, jaką faktycznie uzyskasz. Roboczy „sweet spot” leży niżej – i to, ile z deklarowanej rozciągliwości realnie wykorzystasz, zależy od przełożenia w Twojej owijarce, nie od numeru na etykiecie folii. Aplikator ręczny rozciągnie folię najwyżej do 100–150% z przyczyn czysto fizycznych. Owijarka ze stałym, fabrycznym przełożeniem np. 250% nie wykorzysta folii deklarowanej na 350% – ten margines po prostu przepłacasz i nie zużywasz. Ile folii zużywasz na paletę przy danej grubości i rozciągu, sprawdzisz w naszym kalkulatorze zużycia folii stretch. Jak naciąg zmienia zużycie na jednej palecie, liczymy w artykule ile folii schodzi na paletę.
Innymi słowy: grubość i deklarowana rozciągliwość mówią Ci mniej, niż się wydaje, dopóki nie znasz przełożenia własnej maszyny. Przy doborze folii do owijarki maszynowej sprawdzamy to razem z Tobą, żeby nie płacić za jakość, której sprzęt nie wykorzysta.
Ładunki nieregularne i ostre krawędzie – kiedy sama grubość nie wystarczy
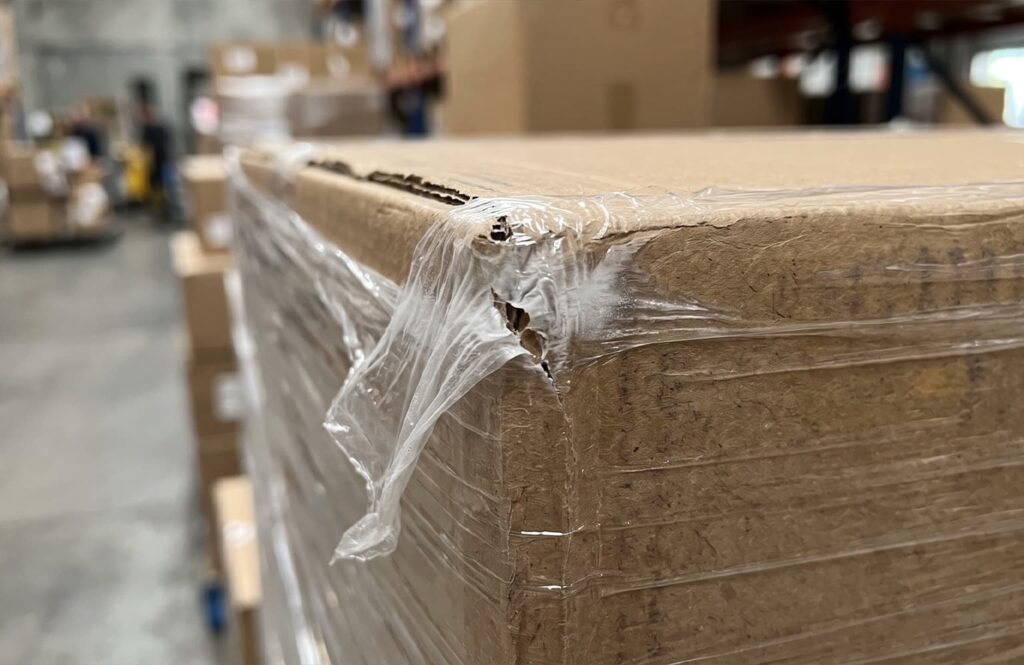
Przy ostrych krawędziach i nieregularnym kształcie ryzykiem nie jest sama grubość, tylko to, co dzieje się po przebiciu folii – pęknięcie potrafi „rozejść się” wzdłuż całej wstęgi. Dlatego do materiałów budowlanych, elementów stalowych czy innych ładunków o ostrych krawędziach sięga się po folię grubszą (powyżej ~23 µm) albo dokłada dodatkowe oploty i zabezpieczenie samych narożników – rzadziej wystarczy „po prostu grubsza folia” bez zmiany techniki owijania. Kiedy zamiast grubszej folii lepiej dołożyć narożniki, taśmę albo nadstawki, wyjaśniamy w artykule jak dobrać zabezpieczenie palety. Dobór folii i owijania do chłodni, mrozu i innych warunków szczególnych rozwijamy w osobnym tekście.
Jak sprawdzić, czy dobrana grubość rzeczywiście trzyma ładunek
Właściwym miernikiem nie jest sam mikronaż, tylko siła docisku (containment force) – to, jak mocno naciągnięta folia trzyma ładunek przed przesunięciem. Za słaby docisk (za cienka folia, za mało oplotów) daje o sobie znać w praktyce: ładunek „chodzi” na palecie po transporcie, folia pęka przy krawędziach kartonów, a przy gwałtownym hamowaniu towar się przesuwa lub opada. To sygnały, że warto zmienić grubość, klasę folii albo liczbę oplotów – nie zgadywać.
W Unii Europejskiej punktem odniesienia dla stabilności ładunku w transporcie bywa norma EUMOS 40509, która zakłada obciążenie dynamiczne na poziomie 0,8 G (odpowiednik gwałtownego hamowania awaryjnego). Warto jednak wiedzieć, że część badań wskazuje na przeszacowanie realnych warunków drogowych przez ten test nawet o 70–150%, co bywa argumentem za nie „przewymiarowywaniem” zabezpieczenia na zapas. Status prawny i zakres obowiązywania takich norm różni się między krajami UE – to nie jest porada prawna, a temat do potwierdzenia, jeśli dotyczy konkretnego kontraktu czy eksportu.
Folia z recyklatem (PCR) – czy potrzeba grubszej warstwy
Cienka folia (17–23 µm) z domieszką recyklatu bywa bardziej podatna na pękanie niż ta sama grubość z surowca pierwotnego – to może oznaczać dobór o „oczko” grubszej warstwy przy przejściu na PCR. Wtrącenia z frakcji pokonsumenckiej tworzą w folii punkty koncentracji naprężeń, które przy maksymalnym rozciągu maszynowym łatwiej inicjują pęknięcie. Producenci deklarują pełną zbieżność właściwości przy typowej domieszce PCR, ale w praktyce warto to przetestować na swoim ładunku, zwłaszcza przy cieńszych foliach. Szerzej o różnicy między folią z recyklatu a folią pierwotną piszemy w osobnym artykule.
Najczęstsze błędy przy doborze grubości
Większość problemów z grubością folii bierze się z traktowania mikronażu jako jedynego parametru, zamiast zestawienia go z maszyną i ładunkiem.
- Dobór grubości bez sprawdzenia maszyny – ta sama folia da inny efekt na aplikatorze ręcznym i na owijarce z pre-stretchem; grubość ma sens tylko razem ze sposobem owijania.
- Poleganie na deklarowanej rozciągliwości – katalogowe 300–400% to wartość tuż przed zerwaniem, nie robocza; liczy się przełożenie Twojej owijarki.
- Zmniejszanie grubości bez rekompensaty – cieńsza folia bez dodatkowych oplotów lub wyższej klasy materiału to mniejsza siła stabilizująca, nie oszczędność.
- Ta sama grubość do każdego ładunku – ładunek nieregularny i z ostrymi krawędziami wymaga innego podejścia niż regularne kartony, niezależnie od tego, jaka folia „zwykle” jest w użyciu.

 01
 02